ईंट का रेट आज 2026 - विस्तृत गाइड
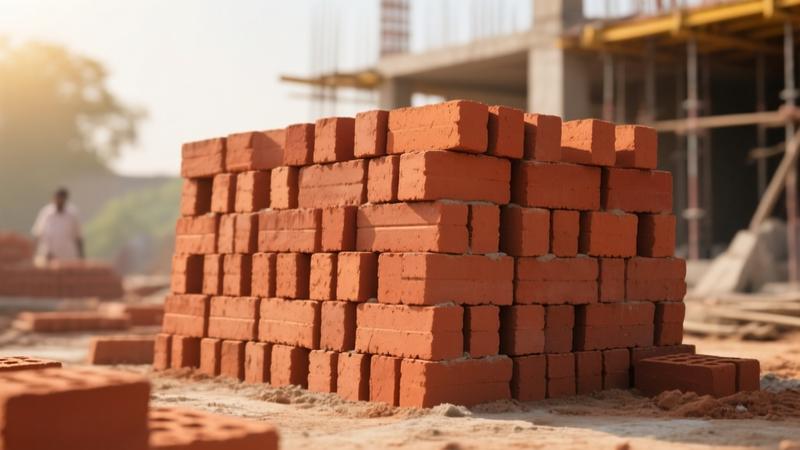
भारत में निर्माण उद्योग का आधारभूत सामग्री **ईंट** है। चाहे वह छोटे घर की दीवार हो या बड़े अपार्टमेंट का फाउंडेशन, ईंटों के बिना निर्माण की कल्पना करना कठिन है। ईंट का इतिहास, उत्पादन तकनीक, और भारतीय वास्तुकला में इसका योगदान समझना हर गृहस्वामी, ठेकेदार और सामग्री आपूर्तिकर्ता के लिये अनिवार्य है। ### 1. ऐतिहासिक दृष्टिकोण और आधुनिक परिवर्तन * **प्राचीन काल** - भारतीय सभ्यता में ईंट का उपयोग लगभग 3000 ईसा पूर्व से मिलता है। सिंधु घाटी सभ्यता की पुरातात्विक स्थलों में लाल-लाल ईंट (लगभग 10 सेमी × 5 सेमी × 2 सेमी) के नमूने पाए गये हैं। इन ईंटों को सूर्य के नीचे सूखाकर, बिना किसी बाइंडर के उपयोग किया जाता था। * **मध्यकालीन भारत** - मुगल, राजपूत और मराठा राजवाड़ों में किले, महल और मस्जिदों की दीवारों में हाथ से बनी "मिट्टी-की-ईंट" (clay brick) का व्यापक प्रयोग हुआ। इस अवधि में ईंट की आकार-मानकता विकसित हुई और किले की दीवारों के लिए दो-तीन वर्गीकरण (पहली, दूसरी, तीसरी) स्थापित किए गये। * **औपनिवेशिक दौर** - ब्रिटिश शासन के दौरान 'ब्रीक-इंडस्ट्रिएल' तकनीक आयी। ब्रिटिशों ने बड़े पैमाने पर 'बर्न-की' (burnt clay) ईंटें स्थापित कीं, जिससे निर्माण गति तेज हुई। इस समय से आज के मानक आकार (190 mm × 90 mm × 90 mm) का मूल स्थापित हुआ। * **स्वतंत्रता के बाद से** - 1970-80 के दशक में भारत में 'पारंपरिक किल्न' (traditional clamp kilns) से 'हैड-ड्राई' और 'ऑटो-क्लेव' तकनीक में बदलाव आया। 1990-2000 के दशक में 'पावर-किल्न' (power kiln) और 'फ्लाई-एश ईंट' का परिचय हुआ, जिससे उत्पादन की निरंतरता और पर्यावरणीय प्रभाव घटा। * **आधुनिक युग (2020-2026)** - आज अधिकांश बड़े ईंट निर्माताओं ने 'ड्राई-किल्न' (dry kiln) और 'ऑटो-क्लेव' (autoclaved) प्रक्रियाओं को अपनाया है। ये तकनीकें कम ऊर्जा खपत, कम उत्सर्जन, और उच्च मानकीकृत गुण प्रदान करती हैं। साथ ही, 'AAC ब्लॉक' (Autoclaved Aerated Concrete) और 'फ्लाई-एश ईंट' जैसे वैकल्पिक सामग्रियों ने लागत-प्रभावशीलता और पर्यावरणीय स्थिरता के लिहाज़ से बाजार में जगह बना ली है। ### 2. भारतीय वास्तुकला में ईंट का महत्व * **भवन-कोड** - अधिकांश भारतीय राज्य निर्माण नियम (BIS, IS 2185-2010) में ईंट की न्यूनतम घनत्व, जल अवशोषण, और बंधन शक्ति निर्दिष्ट की गई है। यह सुनिश्चित करता है कि दीवारें मौसम, भूकंपीय लोड और लोड-बेयरिंग आवश्यकताओं को सहन कर सकें। * **सांस्कृतिक पहलू** - राजस्थान, गुजरात और उत्तर प्रदेश के ग्रामीण इलाकों में 'बंटू-ईंट' (bantu brick) का उपयोग अभी भी प्रचलित है, जहाँ स्थानीय कच्चा माल और पारंपरिक निर्माण विधियों को संरक्षित किया जाता है। यह शैली न केवल लागत-कम करती है, बल्कि स्थानीय जलवायु के अनुसार थर्मल इन्सुलेशन भी प्रदान करती है। * **आधुनिक डिज़ाइन** - मेट्रो शहरों में हाई-राइज़, ग्रीन-बिल्डिंग, और ऊर्जा-संचयन वाले प्रोजेक्ट्स में अक्सर 'AAC ब्लॉक' को प्राथमिकता दी जाती है, जबकि पारंपरिक 'फर्स्ट क्लास क्ले ईंट' को लुक-ऐंड-फील, ध्वनि इन्सुलेशन और स्थानीय बाजार की उपलब्धता के कारण चुना जाता है। अब हम विभिन्न प्रकार की ईंटों के तकनीकी विवरण, निर्माण प्रक्रिया, उपयोग-केस, तथा उनके फायदे-नुकसान को विस्तार से समझेंगे।ईंटों के प्रकार और उनकी विस्तृत जानकारी
- फर्स्ट क्लास (First Class) ईंट
फर्स्ट क्लास ईंट भारतीय मानक IS 2185-2010 के अनुसार न्यूनतम 1.6 g/cc घनत्व और 12 % से कम जल अवशोषण रखती है। इस वर्ग की ईंटें आमतौर पर 'ऑटो-क्लेव' या 'पावर-किल्न' में बर्न की जाती हैं। कच्चा माल मुख्यतः उच्च-शुद्धता क्ले, सिलिका, और हल्के अल्युमिना मिश्रण से तैयार किया जाता है। उत्पादन के दौरान 1100-1200 °C पर बर्निंग की जाती है, जिससे स्फटिकीय संरचना दृढ़ होती है।
उत्पादन प्रक्रिया: 1) कच्चा माल का चयन और मिलान, 2) पानी के साथ मिश्रण (स्लिप), 3) एक्सट्रूज़न या प्रेस-मोल्डिंग, 4) 24 घंटे तक सॉलिडिफ़िकेशन, 5) 1100 °C पर बर्निंग, 6) क्यूरिंग एवं पैकेजिंग। इस प्रक्रिया में ऑटो-क्लेव तकनीक (उच्च दाब, स्टीम क्यूरिंग) का उपयोग होने पर ईंट की पानी अवशोषण 8 % तक घट जाती है।
उपयोग-केस: उच्च लोड-बेयरिंग दीवारें, फाउंडेशन, स्तंभ, और बड़े पैमाने पर आवासीय एवं वाणिज्यिक प्रोजेक्ट्स। फर्स्ट क्लास ईंट की उच्च कॉम्प्रेसिव स्ट्रेंथ (7-10 MPa) के कारण यह भूकंपीय क्षेत्रों में भी विश्वसनीय मानी जाती है।
प्रो-और कॉन-साइड: प्रो - लंबी आयु, कम जल अवशोषण, बेहतर ध्वनि इन्सुलेशन, कम ब्रेकेज। कॉन्स - उत्पादन लागत अधिक, परिवहन में वजन की वजह से अतिरिक्त खर्च।
- सेकंड क्लास (Second Class) ईंट
सेकंड क्लास ईंट की घनत्व 1.4-1.6 g/cc और जल अवशोषण 12-15 % के बीच रहती है। कच्चे माल में थोड़ी कम शुद्धता वाले क्ले का प्रयोग किया जाता है, जिससे उत्पादन लागत 15-20 % कम हो जाती है। बर्निंग तापमान लगभग 1050 °C रहता है, जिससे ईंट की क्रिस्टलीय संरचना फर्स्ट क्लास से थोड़ी कम दृढ़ होती है।
उत्पादन प्रक्रिया: अधिकांश छोटे निर्माताओं द्वारा 'क्लैम्प-किल्न' या 'ड्राई-किल्न' तकनीक अपनाई जाती है। इस प्रक्रिया में बर्निंग समय कम (6-8 घंटे) होता है, जिससे ऊर्जा लागत घटती है, परन्तु ईंट की सघनता में थोड़ी गिरावट आती है।
उपयोग-केस: मध्यम बजट वाले आवासीय प्रोजेक्ट्स, आंतरिक विभाजन दीवारें, और गैर-भारी लोड वाले फाउंडेशन। जहाँ लोड-बेयरिंग की आवश्यकता कम हो, वहाँ सेकंड क्लास ईंट पर्याप्त होती है।
प्रो-और कॉन-साइड: प्रो - लागत-प्रभावी, उपलब्धता अधिक, निर्माण गति तेज। कॉन्स - जल अवशोषण अधिक, ध्वनि इन्सुलेशन कम, ब्रेकेज रेट थोड़ा अधिक।
- थर्ड क्लास (Third Class) ईंट
थर्ड क्लास ईंट की घनत्व 1.2-1.4 g/cc और जल अवशोषण 15-20 % तक हो सकता है। यह वर्ग मुख्यतः 'एयर-हिटेड' या 'हैंड-मेड' विधि से बनती है, जहाँ क्ले को कम तापमान (800-900 °C) पर बर्न किया जाता है। इस कारण ईंट की संरचना में माइक्रो-पोरसिटी अधिक रहती है, जिससे वजन कम होता है परन्तु शक्ति घटती है।
उत्पादन प्रक्रिया: 1) कच्चा क्ले मिलाना, 2) हाथ या मशीन द्वारा आकार देना, 3) सॉलिडिफ़िकेशन (24 घंटे), 4) कम तापमान पर बर्निंग (800-900 °C), 5) ठंडा करना और पैकेजिंग। इस प्रक्रिया में ऊर्जा उपयोग न्यूनतम रहता है, इसलिए थर्ड क्लास ईंट छोटे गाँवों और ग्रामीण क्षेत्रों में लोकप्रिय है।
उपयोग-केस: बाहरी फुटिंग, गड्ढा, अस्थायी शेड, बगीचे की दीवारें, तथा गैर-भारी संरचनाएँ। जहाँ जलरोधक एवं लोड-बेयरिंग की आवश्यकता नहीं है, वहाँ थर्ड क्लास ईंट आर्थिक विकल्प है।
प्रो-और कॉन-साइड: प्रो - बहुत सस्ती, हल्का वजन, कम ऊर्जा लागत। कॉन्स - कम शक्ति, उच्च जल अवशोषण, दीर्घकालिक टिकाऊपन कम।
- फ़्लाई एश (Fly Ash) ईंट
फ़्लाई एश ईंट को कोयला के जलने के बाद बची हुई 'फ़्लाई एश' (उड़न राख) को मुख्य बाइंडर के रूप में उपयोग करके बनाया जाता है। इस बाइंडर में सिलिका, अल्युमिना, और लोहा ऑक्साइड होते हैं, जो सीमेंट के समान रासायनिक प्रतिक्रिया देते हैं। आमतौर पर 70 % फ़्लाई एश + 30 % सिलिका/अल्युमिना मिश्रण से ईंट तैयार की जाती है।
उत्पादन प्रक्रिया: 1) फ़्लाई एश को सूखा कर 0.5 mm से छोटा पाउडर बनाना, 2) सिलिका/अल्युमिना के साथ मिलाना, 3) पानी एवं एडिटिव्स (जैसे कैल्शियम सिलिकेट) जोड़ना, 4) प्रेशर-मोल्डिंग (एक्सट्रूज़न), 5) 900-1000 °C पर बर्निंग, 6) क्यूरिंग। इस प्रक्रिया में कोयले की ऊर्जा लागत कम हो जाती है, जिससे कार्बन फुटप्रिंट घटता है।
उपयोग-केस: लोड-बेयरिंग दीवारें, फाउंडेशन, तथा उन प्रोजेक्ट्स में जहाँ पर्यावरणीय प्रमाणपत्र (LEED, GRIHA) आवश्यक है। फ़्लाई एश ईंट की शक्ति 7-10 MPa तक पहुँचती है, जो फर्स्ट क्लास क्ले ईंट के बराबर या थोड़ा कम होती है।
प्रो-और कॉन-साइड: प्रो - पर्यावरण-मित्र, उच्च शक्ति, बेहतर थर्मल इन्सुलेशन, जल अवशोषण कम (10-12 %). कॉन्स - उत्पादन के लिए फ़्लाई एश की निरंतर आपूर्ति आवश्यक, कीमत सामान्य क्ले ईंट से 10-15 % अधिक।
- AAC ब्लॉक (Autoclaved Aerated Concrete)
AAC ब्लॉक एक हल्का, पोर्स़ी (porous) निर्माण सामग्री है, जिसे ऑटोक्लेव प्रक्रिया द्वारा बनाते हैं। मुख्य घटक: पोर्टलैंड सीमेंट, सिलिका (क्वार्ट्ज), अल्युमिना, एल्यूमिनियम पाउडर (वायुदीप्ति उत्पन्न करने के लिये), पानी, तथा कभी-कभी फ़्लाई एश। उत्पादन के दौरान एल्यूमिनियम पाउडर पानी के साथ प्रतिक्रिया करके हाइड्रोजन गैस बनाता है, जिससे मिश्रण में कई छोटे-छोटे बबल बनते हैं। इन बबलों को 'ऑटोक्लेव' (180-200 °C, 10-12 बार दबाव) में स्टीम-क्यूर किया जाता है, जिससे ब्लॉक का घनत्व 0.5-0.8 g/cc घट जाता है।
उत्पादन प्रक्रिया: 1) कच्चा माल (सीमेंट, सिलिका, अल्युमिना) को मिलाना, 2) एल्यूमिनियम पाउडर डालकर फोमींग, 3) स्लैब/बोर्ड में कास्ट करना, 4) प्री-क्यूरिंग (24 घंटे), 5) ऑटोक्लेव में स्टीम-क्यूरिंग, 6) कटिंग एवं पैकेजिंग।
उपयोग-केस: हल्के वजन की लोड-बेयरिंग दीवारें, इन्सुलेशन-फ़्रेंडली फर्श, छत, तथा ग्रीन-बिल्डिंग प्रोजेक्ट्स। AAC ब्लॉक की थर्मल कंडक्टिविटी 0.10-0.12 W/mK के कारण ऊर्जा बचत में 30-40 % तक कमी लाता है।
प्रो-और कॉन-साइड: प्रो - हल्का, तेज़ निर्माण, उत्कृष्ट थर्मल एवं ध्वनि इन्सुलेशन, कम बेसमेंट लोड, पर्यावरण-सुरक्षित। कॉन्स - प्रति इकाई लागत फर्स्ट क्लास ईंट से 20-30 % अधिक, विशेष उपकरण (ऑटोक्लेव) की आवश्यकता, सीमित मोड़-कट विकल्प।
भारत के प्रमुख शहरों में ईंटों की वर्तमान कीमतें (2026)
| शहर | फर्स्ट क्लास (â¹/1000 ईंट) | सेकंड क्लास (â¹/1000 ईंट) | थर्ड क्लास (â¹/1000 ईंट) | फ़्लाई एश ईंट (â¹/1000 ईंट) | AAC ब्लॉक (â¹/1000 ब्लॉक) |
|---|---|---|---|---|---|
| नई दिल्ली | 7,200 | 5,800 | 4,400 | 8,500 | 12,000 |
| मुंबई | 7,500 | 6,100 | 4,600 | 9,000 | 12,800 |
| बंगलौर | 6,800 | 5,500 | 4,200 | 8,200 | 11,500 |
| हैदराबाद | 6,200 | 5,000 | 3,800 | 7,600 | 10,800 |
| चेन्नई | 6,500 | 5,300 | 4,000 | 8,000 | 11,200 |
| कोलकाता | 5,900 | 4,700 | 3,600 | 7,200 | 10,200 |
| पुणे | 6,400 | 5,2004,100 | 8,300 | 11,600 | |
| अहमदाबाद | 6,100 | 4,900 | 3,900 | 7,800 | 11,000 |
| जयपुर | 5,800 | 4,600 | 3,500 | 7,000 | 10,500 |
| नयी दिल्ली (उपनगर) | 7,000 | 5,600 | 4,300 | 8,700 | 12,200 |
Detailed Price Breakdown (ग्रेड और मात्रा के अनुसार)
ईंट की कीमत केवल 'प्रति 1000 इकाई' नहीं, बल्कि ऑर्डर मात्रा, डिलीवरी दूरी, और भुगतान शर्तों के अनुसार भी बदलती है। नीचे एक सामान्य ब्रेक-डाउन दिया गया है:
| ग्रेड | 1-5 कहाड़ (â¹/1000) | 5-20 कहाड़ (â¹/1000) | 20 कहाड़ से अधिक (â¹/1000) | ट्रांसपोर्ट (â¹/km/टन) | उदाहरण (10 कहाड़, 30 km) |
|---|---|---|---|---|---|
| फर्स्ट क्लास | 7,200 | 6,900 | 6,500 | 30 | 7,200 × 10 + 30 × 30 = 75,600 â¹ |
| सेकंड क्लास | 5,800 | 5,500 | 5,200 | 28 | 5,800 × 10 + 30 × 28 = 59,600 â¹ |
| थर्ड क्लास | 4,400 | 4,200 | 4,000 | 25 | 4,400 × 10 + 30 × 25 = 46,500 â¹ |
| फ़्लाई एश | 8,500 | 8,200 | 7,900 | 32 | 8,500 × 10 + 30 × 32 = 89,460 â¹ |
| AAC ब्लॉक | 12,000 | 11,500 | 11,000 | 35 | 12,000 × 10 + 30 × 35 = 124,500 â¹ |
ऊपर के उदाहरण में 'ट्रांसपोर्ट' लागत 30 km दूरी के आधार पर अनुमानित है। वास्तविक लागत में टॉल, लोडिंग-अनलोडिंग शुल्क, और इंधन मूल्य के अनुसार परिवर्तन हो सकता है। बड़े ऑर्डर (20 कहाड़ से अधिक) पर अक्सर 'डिस्काउंट' या 'फ्री-डिलीवरी' की संभावना रहती है, इसलिए सप्लायर से पहले से बातचीत करना फायदेमंद रहता है।
ईंटों की गुणवत्ता की जांच कैसे करें?
- रिंगिंग टेस्ट (Ringing Test)
यह टेस्ट ईंट की घनत्व और सघनता को त्वरित रूप से निर्धारित करता है।
- एक सपाट, कठोर सतह (जैसे कंक्रीट स्लैब) तैयार करें।
- ईंट को सतह पर रखें, उसकी लंबी किनारी को नीचे की ओर रखें।
- एक छोटा हथौड़ा (या मेटल रॉड) लेकर ईंट के मध्य भाग को हल्का परन्तु दृढ़ता से मारें।
- ध्वनि को सुनें - यदि "डिंग-डिंग" जैसा तेज़, स्पष्ट और लंबा स्वर सुनाई दे, तो ईंट की घनत्व उच्च है (फर्स्ट/सेकंड क्लास)।
- यदि ध्वनि गहरी, धुंधली या "थोक-थोक" जैसी लगे, तो ईंट में हवा के बुलबुले या उच्च जल अवशोषण हो सकता है (थर्ड क्लास या खराब बैच)।
- एक ही बैच की 5-10 ईंटों पर यह टेस्ट दोहराएँ; औसत परिणाम भरोसेमंद होगा।
- वॉटर एब्जॉर्ब्शन टेस्ट (Water Absorption Test)
ईंट की जलरोधक क्षमता और दीर्घायु का प्रमुख संकेतक है।
- एक साफ, सूखा वजन (Wâ) के साथ 5-10 ईंटों को डिजिटल स्केल पर मापें।
- ईंटों को शुद्ध पानी (रूम टेम्परेचर) में 24 घंटे तक भिगोएँ।
- भिगोने के बाद, ईंटों को हल्के हाथों से सतह पर से अतिरिक्त पानी पोंछें (सिर्फ सतह का पानी हटाना है, दबाव नहीं)।
- फिर से वजन (Wâ) मापें।
- अवशोषण प्रतिशत निकालें:
अवशोषण % = ((Wâ - Wâ) / Wâ) × 100 - परिणाम का मूल्यांकन:
- फर्स्ट क्लास ⤠12 %
- सेकंड क्लास ⤠15 %
- थर्ड क्लास ⥠15 % (20 % तक स्वीकार्य)
- फ़्लाई एश ⤠12 % (आदर्श)